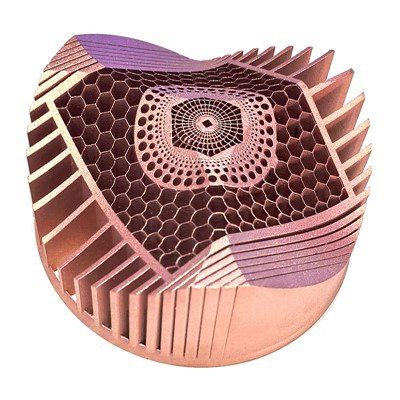
Täppisvalu, mis on tänapäevase tootmise võtmeprotsess{0}}täpsete ja keerukate konstruktsiooniosade tootmiseks, kasutatakse laialdaselt kosmosetööstuses, meditsiiniseadmetes, autoosade ja muudes valdkondades. Kasutades vahevahendeid, nagu vaha ja keraamilised vormid, vormitakse vedel metall täpselt, mis nõuab äärmiselt suurt mõõtmete täpsust, pinnaviimistlust ja sisemist kvaliteeti. See protsess hõlmab aga mitme sammu koordineeritud toimimist ja iga tähelepanuta jäetud detail võib põhjustada toote defekte või isegi praaki. Seetõttu on iga protsessi tehniliste võtmepunktide ja tööspetsifikatsioonide range kontroll täppisvalu kvaliteedi tagamise põhieeldus.
1. Hallituse projekteerimise ja valmistamise üksikasjalik kontroll
Vorm on täppisvalamise "peamuster" ja selle täpsus mõjutab otseselt lõpliku valamise geomeetrilisi omadusi. Projekteerimisetapis tuleks erilist tähelepanu pöörata kokkutõmbumiskompensatsiooni arvutamisele. Erinevate sulamite (nt roostevaba teras, titaanisulam ja alumiiniumsulam) soojuspaisumistegurid erinevad oluliselt. Täpsed kokkutõmbumisvarud (tavaliselt 1,5%-3%) tuleb reserveerida lähtuvalt materjali omadustest ja lokaalseid kompensatsiooniväärtusi tuleks kohandada vastavalt valustruktuuri keerukusele. Lisaks peab tõkestussüsteemi paigutus (sealhulgas tõuketoru, jooksutoru ja torude suurus ja asukoht) optimeerima sulametalli vooluteed, et vältida ebaühtlaseid voolukiirusi, mis võivad põhjustada õhu kaasahaaramist, räbu lisamist või külmsulgemise defekte. Ventilatsioonitoru konstruktsioon peab tagama, et vormiõõnsuses olevad gaasid (eriti lenduvad jäägid vahamudelist) saaksid sujuvalt välja voolata, et vältida pooride teket.
Vahamudeli tootmisprotsessi ajal tuleb rangelt kontrollida vaha temperatuuri, rõhku ja süstimiskiirust. Liiga kõrged temperatuurid võivad kergesti põhjustada vaha oksüdeerumist ja degeneratsiooni, samas kui liiga madalad temperatuurid võivad põhjustada ebapiisava voolavuse, muutes peente osade täitmise keeruliseks. Sissepritserõhk peab olema kooskõlas vormi konstruktsiooni tugevusega, et vältida õhukeste seinte deformeerumist või kahjustamist liigse rõhu tõttu. Lisaks tuleb vahamudeli vahaeemaldusprotsessi ajal (auru- või kuumaveeeemaldus) vahaeemaldustemperatuuri ja -aega täpselt reguleerida (tavaliselt aurutemperatuur 160-180 kraadi 15-30 minuti jooksul), et vältida vahajääkide tekkimist mittetäieliku vahaeemalduse korral, mis võib kahjustada kesta tugevust ja õhukeraamilist läbilaskvust.
Parameetrite stabiilsus vormi ettevalmistamise ajal
Vormikest (keraamiline kest) on võtmekandja sulametalli vastuvõtmiseks ja vormimiseks. Selle kvaliteet määrab otseselt valu pinnakareduse ja mõõtmete täpsuse. Vormi tootmisprotsessis kasutatakse tavaliselt mitmekihilist katmisprotsessi (pealmine kiht + tagumine kiht). Ülemine kiht, mis puutub otse kokku sulametalliga, vajab kõrge puhtusastmega tsirkoonpulbrit/liiva (200–325 võrgusilma) ja sideainet (nt ränidioksiidi sool). Katte paksust (ligikaudu 0,3–0,5 mm) ja kuivamistingimusi (temperatuur 20–25 kraadi, niiskus 60–70%, tuule kiirus 0,5–0,5 m/s) kontrollitakse rangelt, et vältida liiga kiirest kuivamisest või ebapiisavast kihtidevahelisest liimimisest tingitud mikropragusid. Tagumine kiht, mis koosneb peamiselt jämedamast mulliitliivast/pulbrist, keskendub üldise tugevuse parandamisele, et taluda sulametalli mõju. Tagumise kihi materjali lisandite sisaldust tuleb aga hoolikalt kontrollida (nt Fe₂O₃ 0,5% või vähem), et vältida keemilisi reaktsioone sulamiga ja valandi saastumist.
Mold shell firing is a critical step in removing residual wax, organic matter, and moisture. The firing temperature profile must be customized based on the mold shell material. For silica sol mold shells, the temperature is typically raised to 800-900°C and held for 2-3 hours to ensure complete decomposition of organic matter and densification of the mold shell. A rapid heating rate (>50 kraadi / h) võib põhjustada hallituse pragunemist. Ebapiisav hoidmisaeg võib põhjustada süsiniku jääklisandite tekkimist, mis võib põhjustada pinna karboniseerumist või poorsust valus. Pärast põletamist tuleb vormi kest enne kasutamist ahjus jahutada toatemperatuurini, et vältida pingete koondumist ja kiirest jahtumisest põhjustatud kahjustusi.
III. Protsessi täpsus sulatamisel ja valamisel
Sulametalli puhtus ja temperatuuri reguleerimine on eduka valamise jaoks üliolulised. Enne sulamist tuleb toorained (nt valuplokid ja taaskasutatud materjalid) läbida spektraalanalüüsi, et rangelt kontrollida lisandite (nagu väävel, fosfor ja hapnik) sisaldust. Vajadusel tuleks oksüdatsiooni ja gaasi neeldumise minimeerimiseks kasutada vaakum-induktsioonahju või argooni{2}}varjestatud elektriahju. Ühtlase koostise tagamiseks on sulamisprotsessi ajal vajalik pidev segamine (elektromagnetiline või mehaaniline). Vesinikusisalduse vähendamiseks kasutatakse degaseerivaid aineid (nt heksakloroetaan) või vaakumtöötlust ([H] 0,15 ml/100 gAl alumiiniumsulamites või vähem).
Valamistemperatuuri ja -kiirust tuleb dünaamiliselt reguleerida, lähtudes valustruktuurist: Õhukeseseinalised osad (seina paksus < 3 mm) nõuavad kõrgemat temperatuuri (nt roostevaba terase puhul 1550–1600 kraadi) ja suuremat kiirust, et vältida sulametalli enneaegset tahkumist ja alavalamist. Paksud ja suured osad nõuavad madalamat temperatuuri (nt titaanisulamite puhul 1500–1550 kraadi) ja kontrollitud valamiskiirust, et vältida liiga kõrgete temperatuuride tera suuruse suurenemist. Vaakumvalamine või survevalu võib veelgi parandada vormi täitmisvõimet, kuid see nõuab äärmiselt suurt seadmete tihendamist ja rõhu reguleerimise täpsust (rõhu kõikumine ±0,05 MPa või sellega võrdne).
IV. Põhjalik posti{1}}töötlemine ja kvaliteedikontroll
Pärast jahutamist vajavad valandid tõusutorude lõikamist, jämede eemaldamist ja kuumtöötlust (nt lahustöötlust ja vanandamist), et kõrvaldada sisemised pinged ja parandada mehaanilisi omadusi. Lõikeprotsess peab vältima valu (eriti õrnade servade) kahjustamist. Soovitatav on traadi lõikamine või laserlõikamine. Kuumtöötluse parameetrid (nagu kuumutamistemperatuur ja hoidmisaeg) peavad rangelt vastama sulami faasidiagrammile. Näiteks nikli-põhiseid supersulameid töödeldakse tavaliselt lahusega temperatuuril 1100-1180 kraadi, õhkjahutatakse ja seejärel vanandatakse 700–800 kraadi juures.
Kvaliteedikontroll on viimane kaitseliin ja see nõuab meetodite kombinatsiooni: koordinaatmõõtmismasinad (CMM-id) kriitilise mõõtmete täpsuse kontrollimiseks (tolerantsid kontrollitakse tavaliselt ±0,05 mm piires); röntgen- või ultrahelitestid sisemiste defektide (nagu poorid ja kokkutõmbumine) tuvastamiseks; metallograafiline mikroskoopia mikrostruktuuri analüüsimiseks (näiteks tera suurus ja faasijaotus); ja pinna kareduse testimine Ra väärtuste mõõtmiseks (täppisosade puhul Ra on väiksem või võrdne 0,8 μm). Nende nõuete täitmata jätmine nõuab protsessi parameetrite ja kohanduste jälgimist, mille käigus valatakse vajaduse korral uuesti valamine.
Järeldus
Kvaliteetne{0}}täppisvalamise väljund sõltub kogu protsessi täpsest kontrollist. Alates millimeetri-täpsusest vormikujunduses kuni täpse temperatuuri reguleerimiseni sulamise ja valamise ajal, alates materjali puhtuse tagamisest vormikesta ettevalmistamisel kuni -järeltöötluse kvaliteedi kontrollimiseni – iga samm nõuab ranget teaduslikku lähenemist ja ulatuslikke praktilisi kogemusi. Ainult tehniliste spetsifikatsioonide muutmine tööinertsiks ja võimalike riskide kõrvaldamine enne nende tekkimist saab realiseerida täppisvalu "lähedase-neto-kuju" põhiväärtuse, pakkudes usaldusväärseid põhikomponente tipptasemel-seadmete tootmiseks.